减速机装配的难点不在把零件装上去,而在三个间隙同时满足:轴承游隙决定寿命,齿轮侧隙决定噪音与回差,油封位决定会不会漏油。三者互相牵制,调错顺序就要拆第二遍。
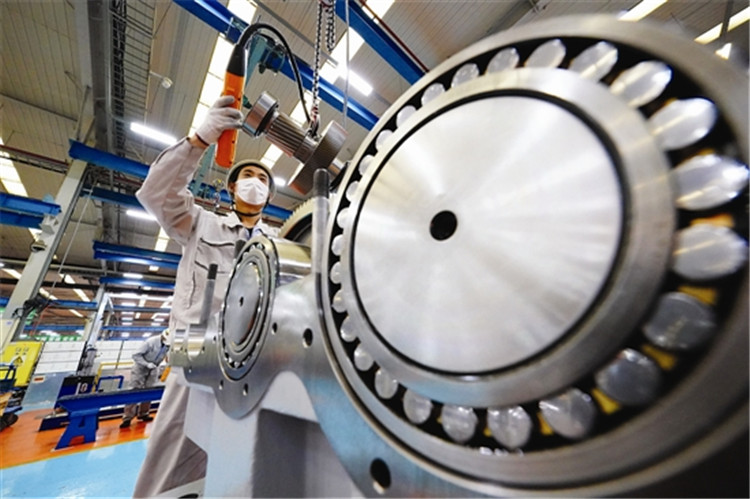
轴承游隙是基础。圆锥滚子轴承靠调整垫片或锁紧螺母定游隙,游隙过小会发热,过大则轴系晃动,齿轮侧隙跟着变。先把轴系游隙调到样本范围的中值,再测齿轮侧隙;反过来先调齿轮,轴承一动侧隙就全变。
用百分表固定一端齿轮、转动另一端,读数即圆周侧隙;用压铅法在齿宽两端各压一根铅丝,测得的厚度差能反映齿向偏斜。两端差值超过 0.02mm,说明轴系不平行,要继续查轴承位与箱体镗孔的同轴度。
油封唇口必须压在干净的轴颈表面,轴颈有螺旋纹或锈斑时,唇口很快磨穿。装配前用细砂布沿轴向抛光轴颈,涂一层润滑脂再压入油封,压入深度以端面平齐为准,歪着装进去的油封,跑不了几百小时就开始渗。
文中参数与经验值来自现场记录与公开技术资料整理,具体选型以订货时确认的样本和工况核算结果为准。