直径超过一米的齿圈,运输和吊装本身就会带来变形。齿向偏差在零件状态下可能只差几个丝,装到箱体上再与齿轮啮合,就变成了沿齿宽方向的偏载,齿面一端先接触、一端不接触。
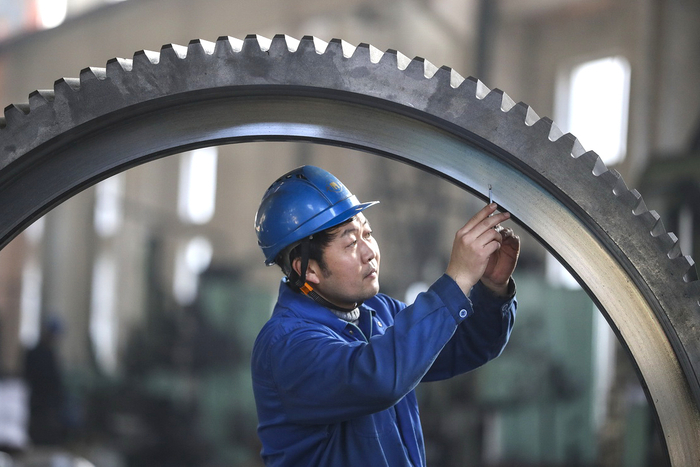
齿圈在自由状态下测量的齿向,与压装或螺栓紧固后的齿向不是一回事。法兰面不平、螺栓预紧顺序不对、齿圈与箱体止口过盈量偏大,都会把圆度误差传递到齿面上。我们的做法是先测自由状态,再按实际紧固顺序装到工装法兰上复测,两次差值超过 0.03mm 就要求修整结合面。
外圆圆度至少取八个均布点,端面跳动取十二个点并记录最大与最小位置。测点要避开吊装孔与油孔,测头压在加工过的基准面上。端面跳动超差时,不要直接修齿圈,先查箱体止口与法兰面的平面度,问题多数在支承面而不是齿圈本身。
轻微超差可以按齿宽方向的接触斑点做针对性修磨,修磨量控制在渗层深度以内;超差较大的齿圈退回重做,不做让步接收。齿圈是整台箱体里最难换的零件,装上去之后再发现问题,拆装成本比零件本身高。
文中参数与经验值来自现场记录与公开技术资料整理,具体选型以订货时确认的样本和工况核算结果为准。